TAK Technology
Soft ferrite · NiZn & MnZn
From formulation to core
Teilweise maschinell übersetzt, noch nicht muttersprachlich geprüft
03 / R&D & custom
R&D AND CUSTOM DEVELOPMENT

Werkstoffe, aus Daten geformt

TTechnologyTechnik
AAssuranceQualitätssicherung
KKeeperVorreiter

Eigenes Expertensystem, FEA-Simulation und Rapid Customization begleiten unsere Kunden von den Auslegungsbedingungen bis zu Muster und Messdaten.

F&E-Kompetenz

Das selbst entwickelte Ferrit-Expertensystem FDWEB bündelt Rezepturen aus fast 30 Jahren und über 6500 Sinterprogramme. Es sagt Press- und Sinterparameter, Werkzeugschwindmaß und Pressdruck voraus, wird mit Messungen an Versuchsmustern korrigiert und unterstützt so Werkzeugauslegung und Grünlingsformung.

Eigene FEA-Simulation elektromagnetischer Felder – von der 3D-Modellierung bis zu Magnetfeld, Sättigung durch Gleichstromvormagnetisierung und Erwärmung, kalibriert mit Messdaten – hilft, Trends bei Induktivität, Vormagnetisierung und Erwärmung vorherzusagen; zudem unterstützt KI die Entwicklung bei technischen Fragestellungen.

Das Werkstoffentwicklungsteam bringt jedes Jahr neue MnZn- und NiZn-Rezepturen hervor und arbeitet seit Langem mit ITRI und der Fu Jen Catholic University in Taiwan zusammen; NiZn-Werkstoffe können kundenspezifisch entwickelt werden.

nahezu 30
Rezepturdaten
6,500und mehr
Sinterprogrammdaten
6Mitarbeitende
Werkstoffentwicklung
22Mitarbeitende
Produktentwicklung

Expertensystem FDWEB

Aus Rezeptur- und Sinterprogrammdaten werden Press- und Sinterparameter sowie das Werkzeugschwindmaß vorausgesagt und mit Messungen an Versuchsmustern korrigiert.

FEA-Simulation elektromagnetischer Felder

3D-Modellierung, Magnetfeld, Sättigung durch Gleichstromvormagnetisierung und Erwärmung – das Modell wird mit Messdaten kalibriert.

Kundenspezifische Ni-Zn-Werkstoffe

NiZn-Werkstoffe können kundenspezifisch entwickelt werden.
Prozesskontrolle und stetige Verbesserung

Big Data verknüpft Fertigungsbedingungen, Sinter- und Prüfdaten; Abweichungen fließen unmittelbar in die Prozessanpassung zurück – ein geschlossener Regelkreis.

Teile der Automatisierung entwickeln wir selbst und erhöhen den Automatisierungsgrad stetig; die Fertigungsqualität wird über die ISO/IATF-Systeme gesteuert; wir investieren laufend in AOI-Prüfanlagen und prüfen den Einsatz automatischer Verpackungsmaschinen, um Automatisierungsgrad und Genauigkeit weiter zu steigern.

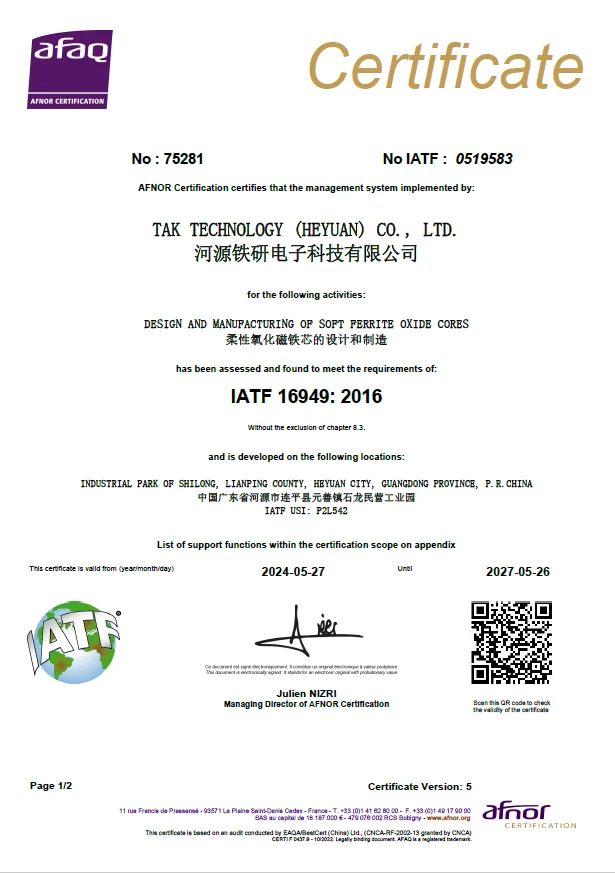
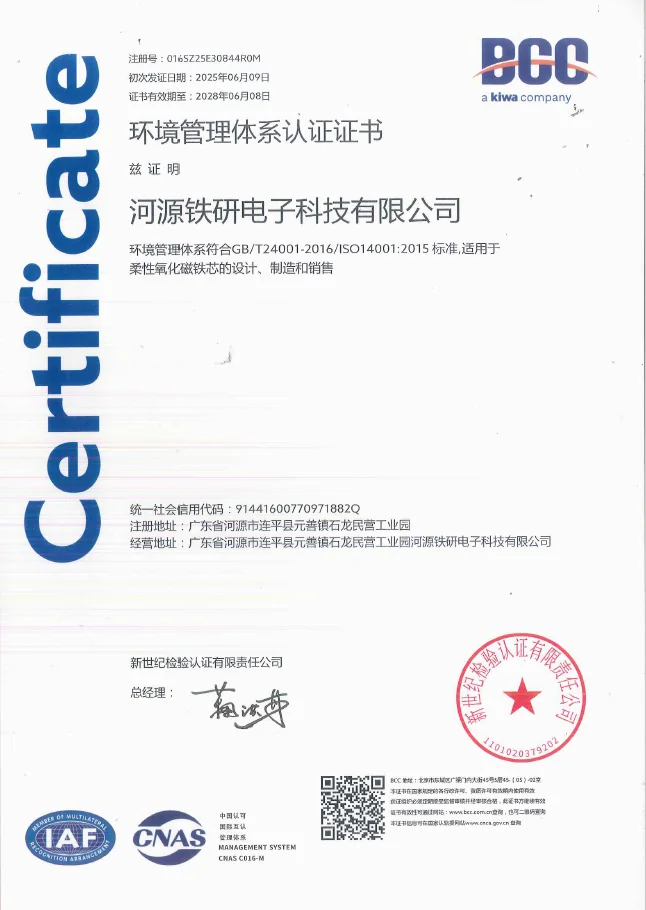
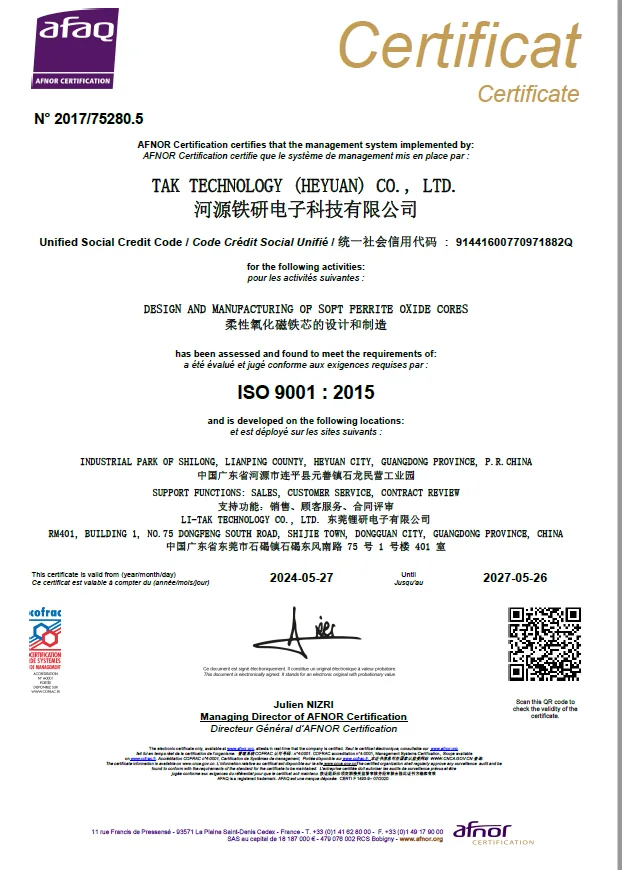
Zertifizierungen des Managementsystems

Unser Bekenntnis zum Qualitätsmanagement – eine Linie, die sich stetig fortsetzt.

ISO 9001:2015
ISO 9001:2015AFNOR · 2024-05-27 – 2027-05-26
IATF 16949:2016
IATF 16949:2016AFNOR · 2024-05-27 – 2027-05-26
ISO 14001:2015
ISO 14001:2015BCC · 2025-06-09 – 2028-06-08

F&E-Werkzeuge in der Praxis

Bevor ein Muster entsteht, zeigt die Simulation, wie sich der Kern verhält. Die folgenden sechs Ansichten stammen aus selbst entwickelten Systemen.

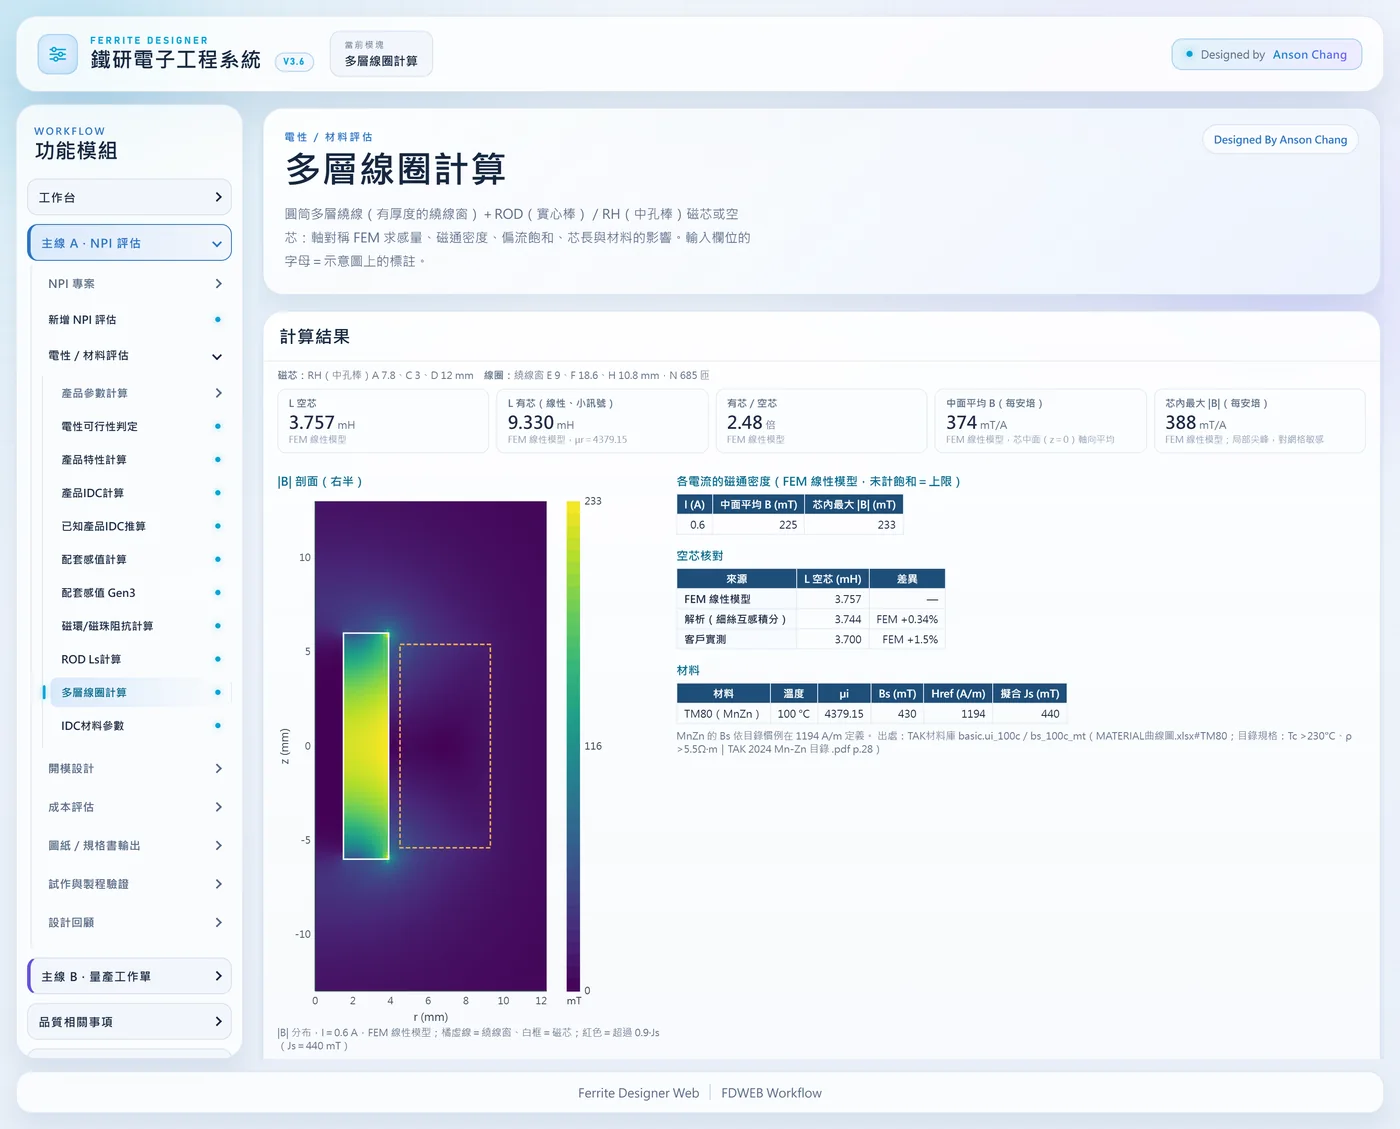
① FDWEB: FEM für Mehrlagenspulen
① FDWEB: FEM für MehrlagenspulenSpulen- und RH-Kernmaße sowie Werkstoff eingeben; das Berechnungsmodul liefert Induktivität, Flussdichte bei jedem Strom und das |B|-Profil. Induktivität ohne Kern per FEM 3.757 mH – 0.3 % Abweichung zur analytischen Lösung, 1.5 % zur Kundenmessung.
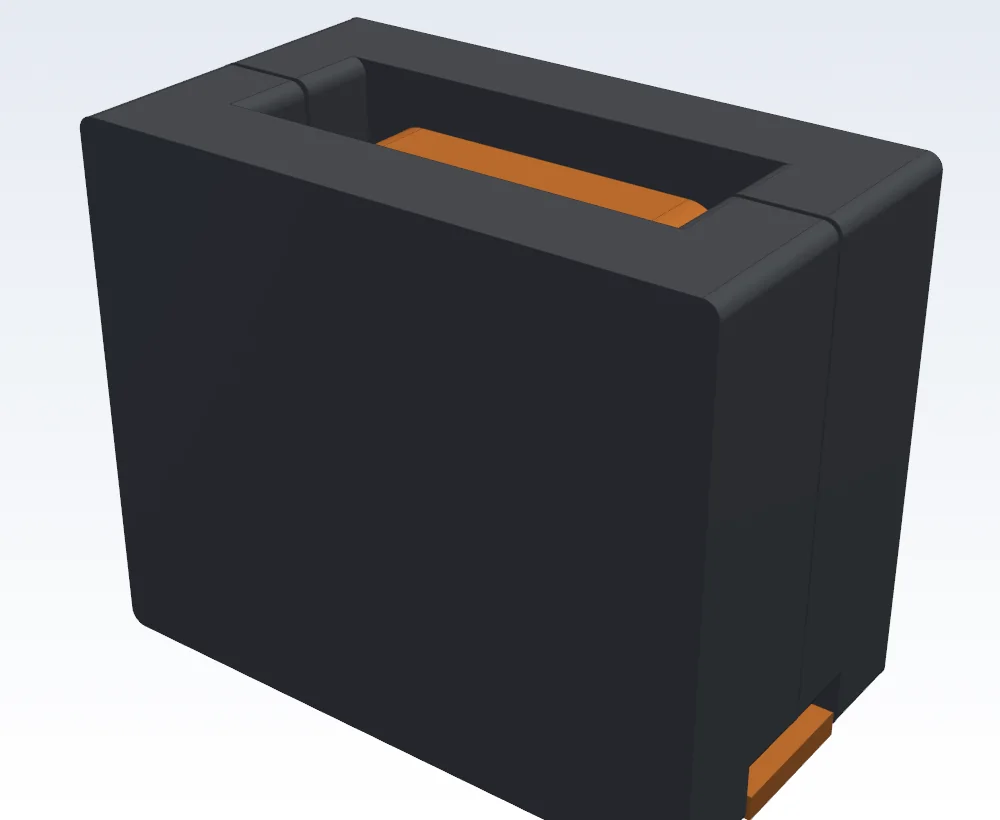
② 3D-Modell: UD-Kern + Kupferclip
② 3D-Modell: UD-Kern + KupferclipParametrisches Modell nach Katalogmaßen (UD10.5×8.65×2.85, für TLVR); nach Montage- und Kollisionsprüfung direkt in die elektromagnetische und thermische Analyse.
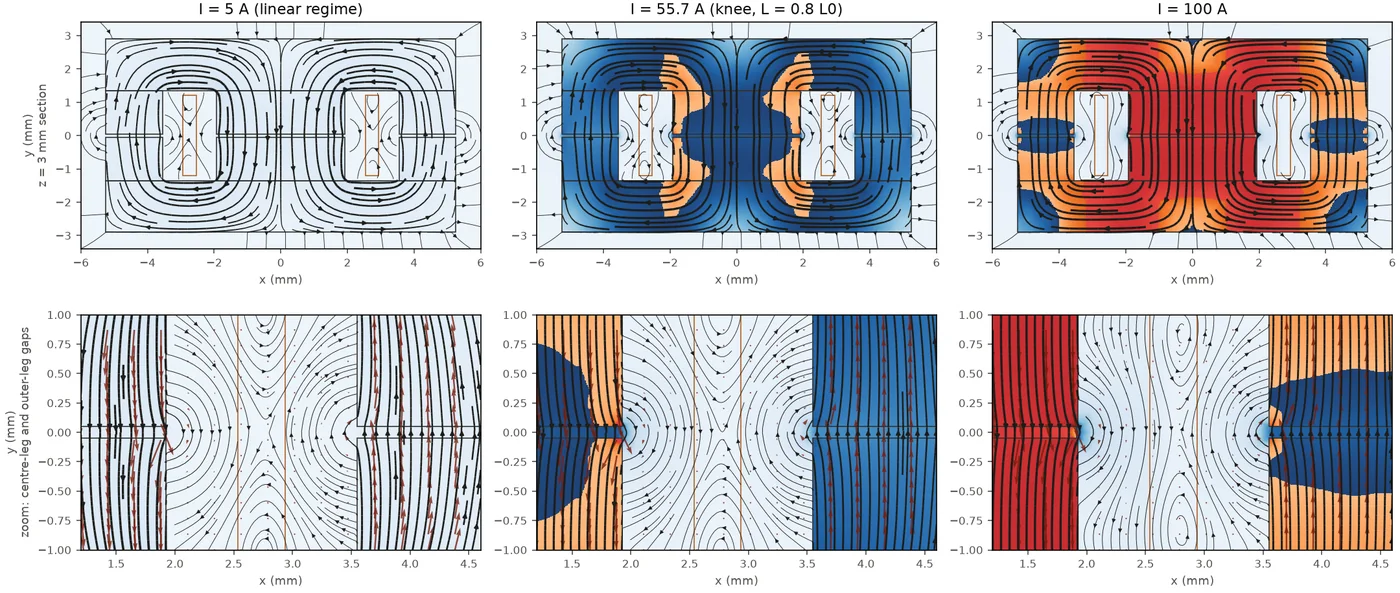
③ Flussverteilung im UD-Kern
③ Flussverteilung im UD-KernTM65 bei 100 °C: Feldlinien und |B| bei 5 A, 55.7 A (Knickpunkt, L = 0.8 L0) und 100 A – die Sättigung beginnt an der Innenecke des Mittelschenkels. Das Werkstoffmodell ist mit den von TAK gemessenen L–I-Kurven kalibriert.
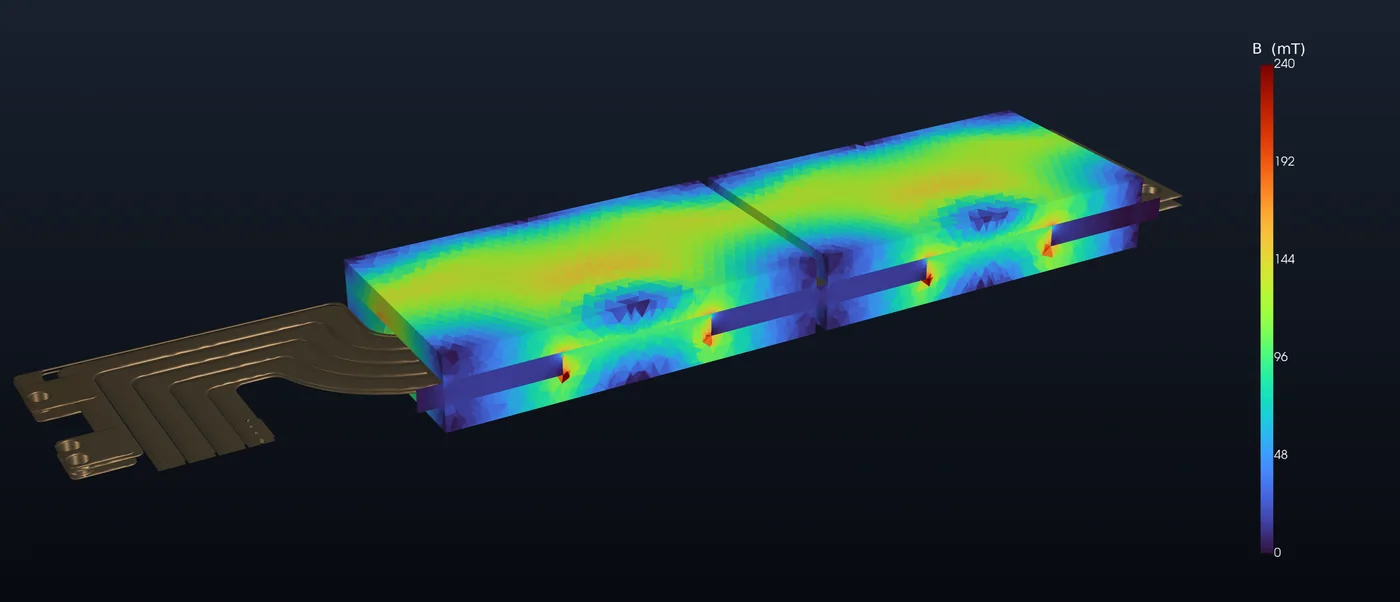
④ LLC-Transformatormodul, gemeinsam mit dem Endkunden entwickelt
④ LLC-Transformatormodul, gemeinsam mit dem Endkunden entwickeltFlussdichteverteilung im Kern im Arbeitspunkt.
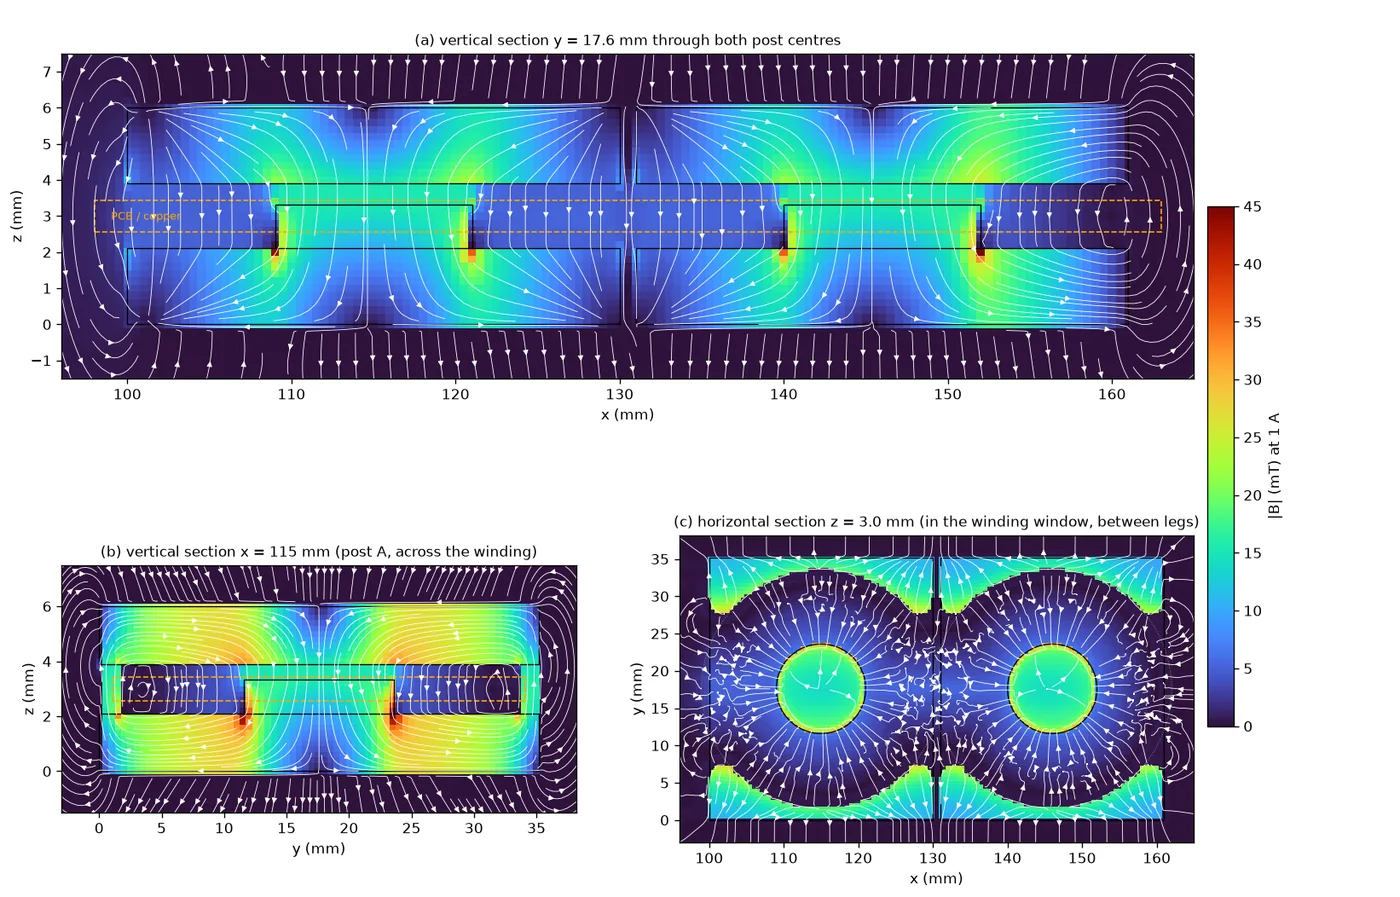
⑤ LLC-Transformatormodul, gemeinsam mit dem Endkunden entwickelt
⑤ LLC-Transformatormodul, gemeinsam mit dem Endkunden entwickeltFlussdichte (je Ampere) und Feldrichtung in drei Schnitten.
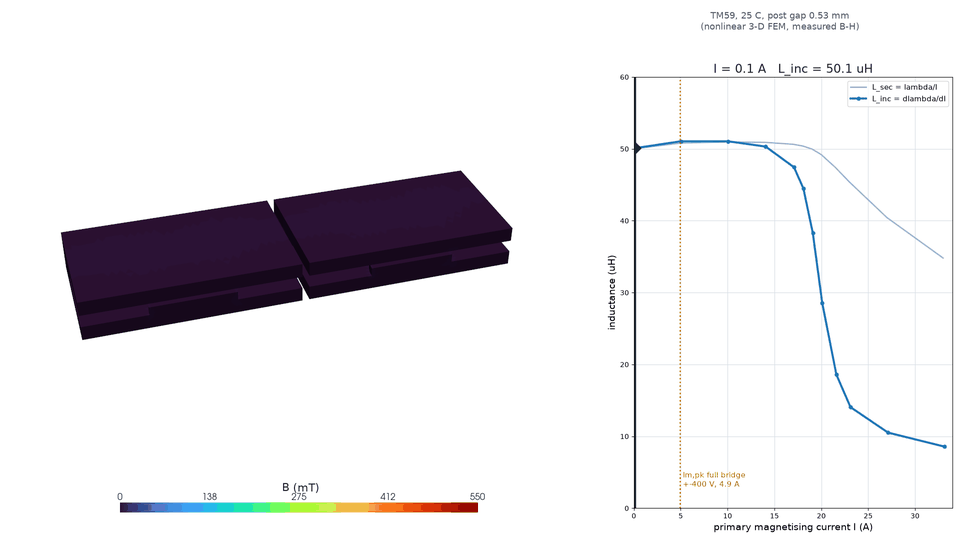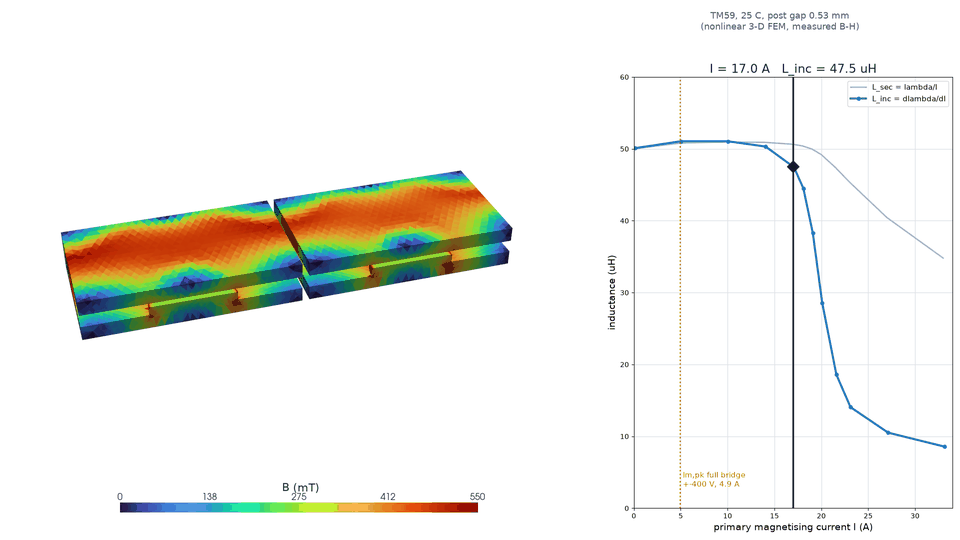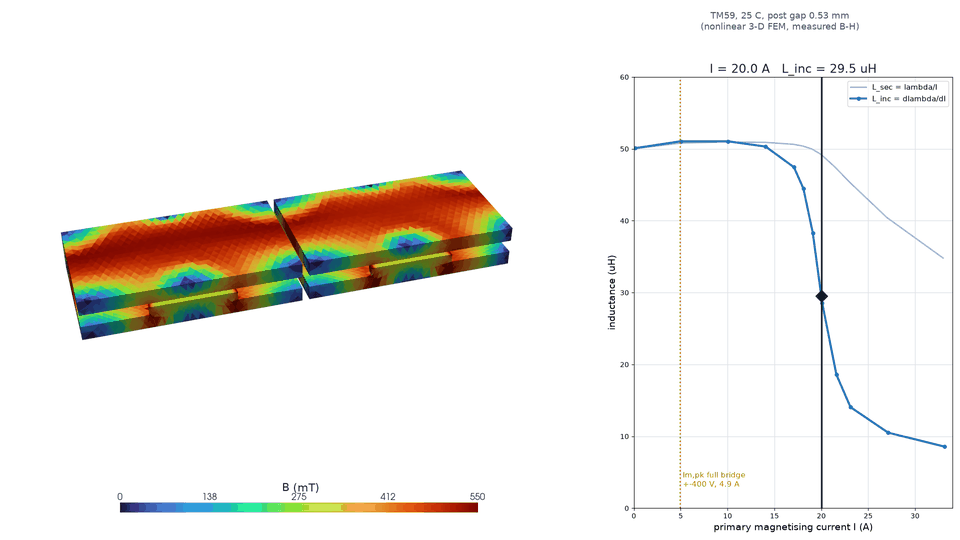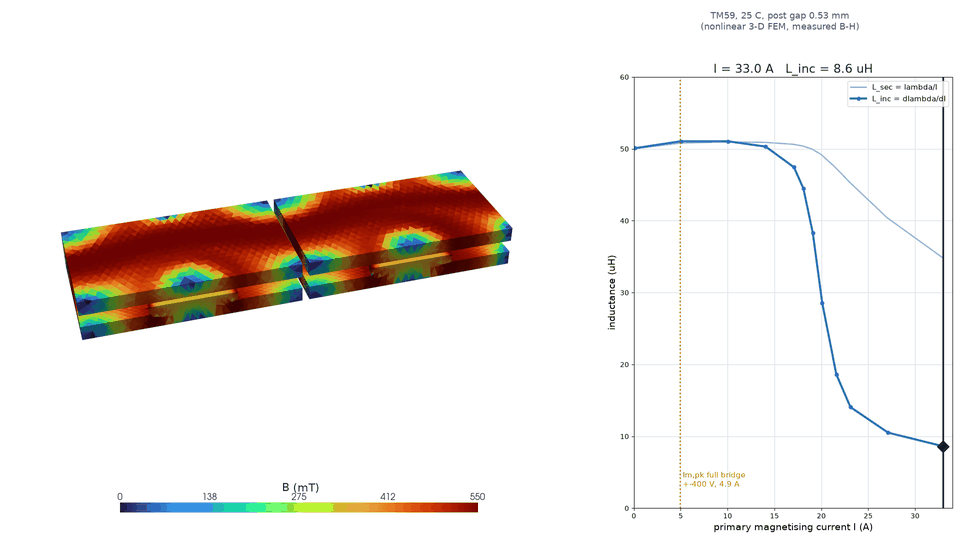
⑥ LLC-Transformatormodul, gemeinsam mit dem Endkunden entwickelt
⑥ LLC-Transformatormodul, gemeinsam mit dem Endkunden entwickeltFlussdichte und Induktivität bei steigendem Strom, 25 °C.

Ansichten aus selbst entwickelten Systemen; der Induktivitätsvergleich ohne Kern und die L–I-Kalibrierung mit Kern decken unterschiedliche Validierungsbereiche ab.Die Simulation dient der Auslegung als Referenz; Serienspezifikationen beruhen auf Messungen.

Rapid Customization: Muster ohne Warten auf Werkzeuge

Klassisch durchläuft ein Muster Werkzeugbau, Pressen, Sintern und Schleifen, bevor es geprüft werden kann. TAK bearbeitet vorab gesinterte Blöcke direkt – ohne Wartezeit für ein neues Werkzeug und erneutes Sintern. So erhalten Sie das Muster zusammen mit den Messdaten.

Klassische BemusterungWerkzeugbauPressenSinternSchleifenPrüfmuster
Rapid Customization bei TAKVorrätige SinterblöckeHochpräzise GravurPrüfmuster + Messdaten

Bearbeitung aus vorgesinterten Blöcken – kein Warten auf neue Werkzeuge oder erneutes Sintern

01

Erst bevorraten, dann bearbeiten

Gesinterte Blöcke aller Werkstoffe liegen bereit; bei einer Anfrage werden sie direkt bearbeitet und dienen dem Kunden zur Machbarkeitsanalyse des Produkts.

02

Muster mit Messdaten

Bereits in der Musterphase erhalten Sie Pcv-/IDC-Messdaten und einen Entwurf des Freigabedokuments.

03

Sonderbauformen

Bearbeitung und Lieferung auch für Sonderbauformen.

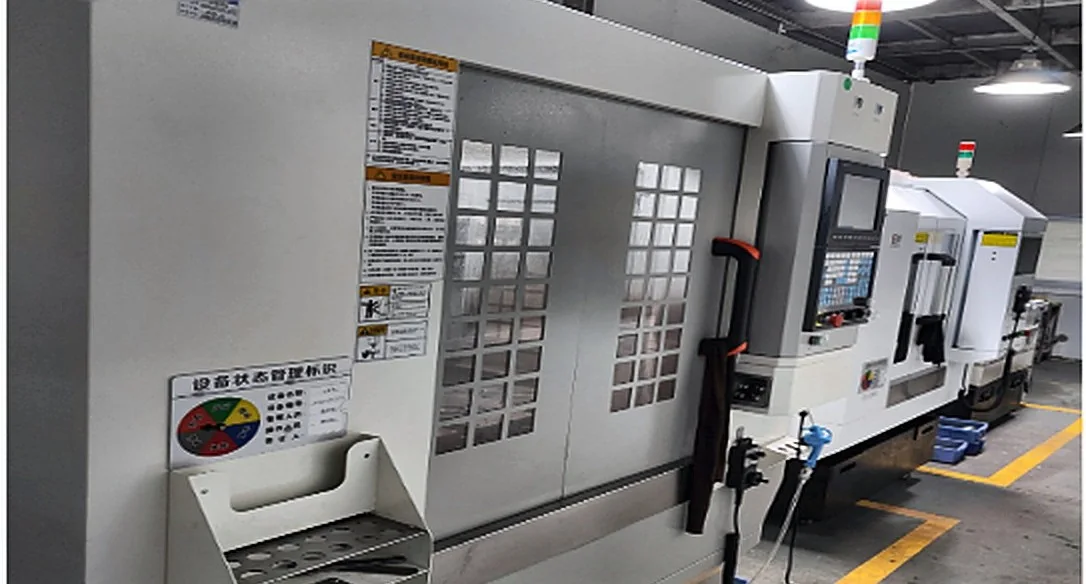
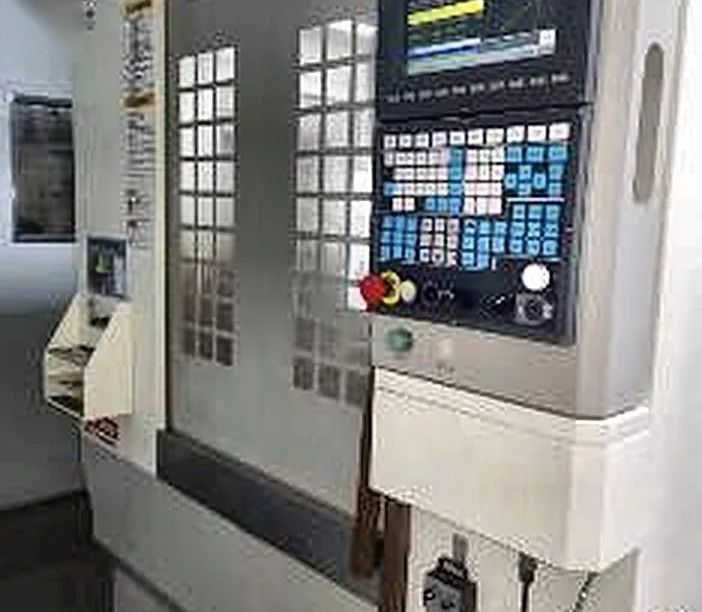
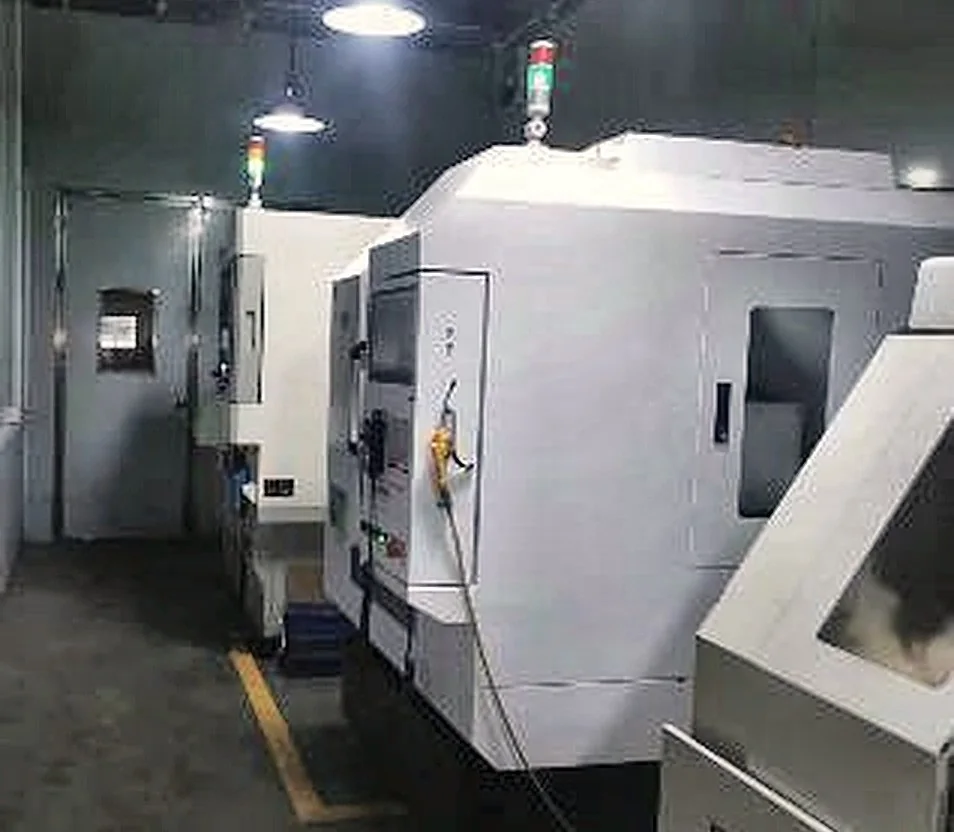
Hochpräzise Graviermaschine
Hochpräzise GraviermaschineHochpräzise Graviermaschine
Hochpräzise Graviermaschine

Lieferzeiten nennt Ihnen Ihr Ansprechpartner im Vertrieb je nach Projekt.

Übersicht ⤢ ←→Kapitel wechseln · EscZurück zur Übersicht